
Naylon rulo ambalaj seçerken önce hattın sarılı filmden ne üreteceğini belirleyin. Bir istasyon tek kat filmi ürün üzerine serer, başka bir istasyon kesintisiz tüpten kılıf çıkarır. Bazı makineler ise filmdeki ayırma veya kaynak çizgisine göre hazır parçayı verir. Bu rehber rulo biçimini, iş sırasını ve tezgâh uyumunu birlikte değerlendirerek ilk numuneyi planlamaya yardımcı olur.
İstasyonun beklediği film formatı
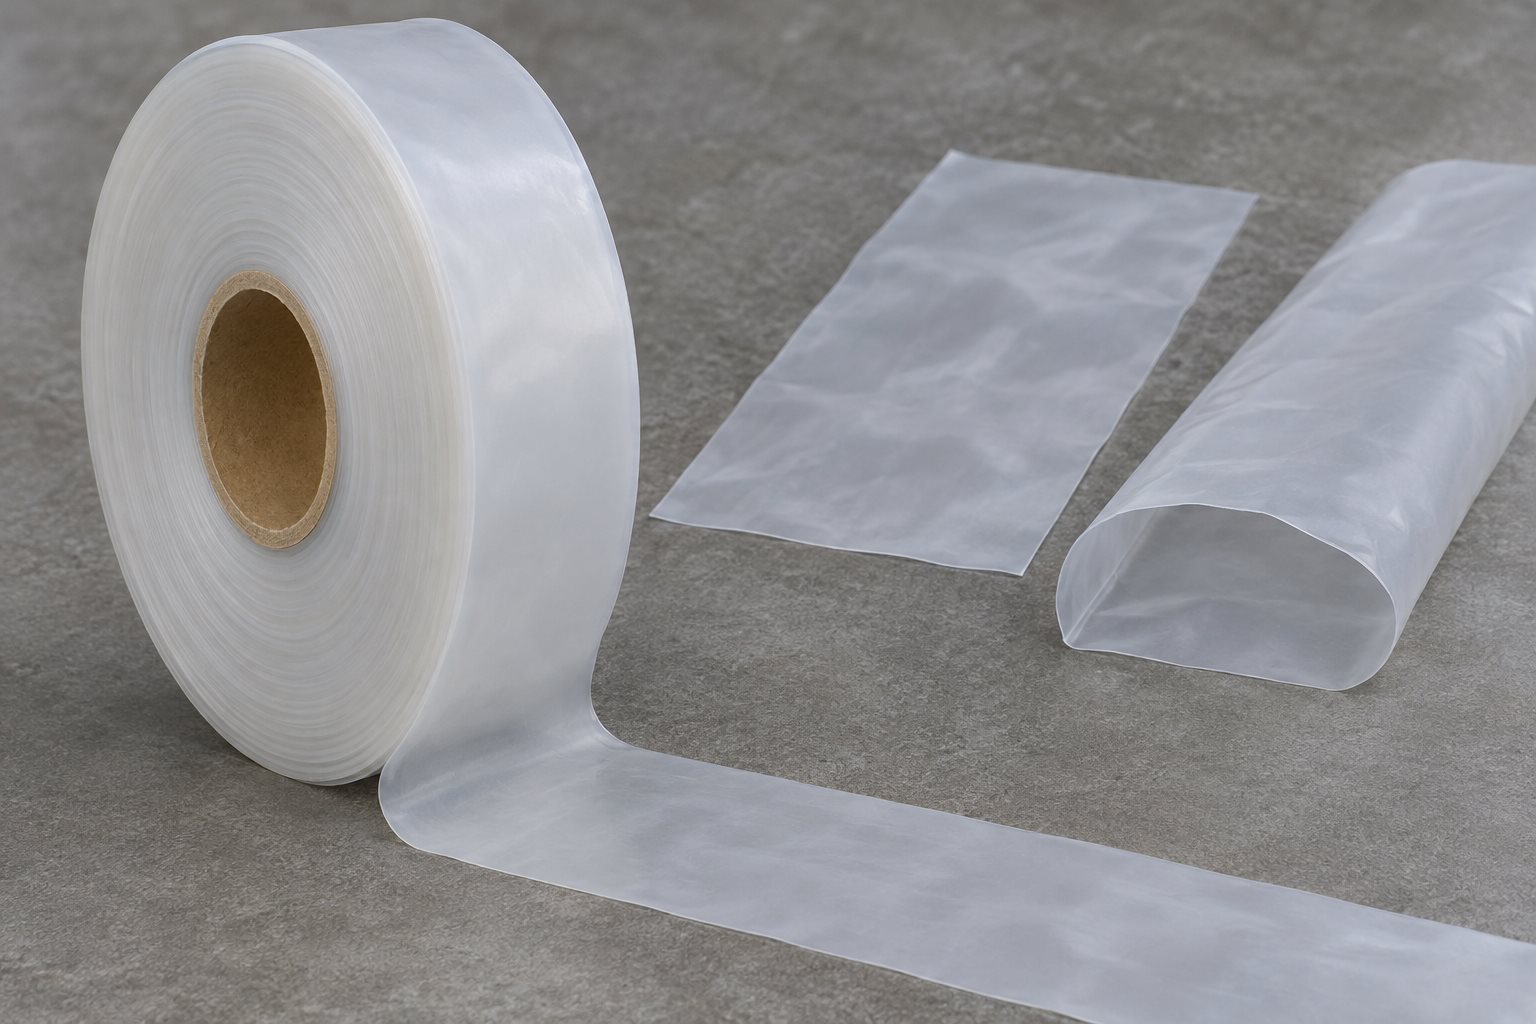
Tek kat düz film açıldığında iki serbest kenarı olan bir şerit verir. Tüp film, düz halde iki duvar gibi üst üste gelir ve kesilince açık bir kılıf oluşturur. Katlanmış düz film bir kenardan açılabilir ve açıldığında farklı bir toplam en verir. Perfore veya kaynaklı rulo ise sonradan kesilecek sürekli filmden farklı bir iş sırası gerektirebilir. Bir rulonun karton göbeğe sarılmış olması bu formatlardan hangisinde olduğunu göstermez.
Hat başında kullanılan gerçek filmi inceleyin. Operatör ilk adımda malzemeyi ayırıyor mu, açık ağzından ürün mü yerleştiriyor, yoksa bir yüzeyin üzerine mi seriyor? Bu hareket hangi film yapısının gerektiğini gösterir. Eski bir sipariş formu yalnızca “rulo ambalaj” diyorsa tezgâhtan çıkan son ürünü ve ilk film yolunu birlikte fotoğraflayın. Hangi işlemin tedarikçide, hangisinin hatta yapıldığı yazıldığında doğru formatın seçilmesi kolaylaşır.
| Format | Hattın ilk işlemi | Numunede doğrulanacak nokta |
|---|---|---|
| Düz film | Serme veya iki kenarı işleme | Açık en ve film yolu |
| Körüksüz tüp | Kesme ve ağız açma | Yassı en ve ürün geçişi |
| Katlanmış film | Katı açma veya yönlendirme | Katlı ve açık en |
| Perfore rulo | Ayırma çizgisinden parça alma | Parça boyu ve uçların durumu |
Film yolunu makine başında inceleyin
Tezgâh üzerinde rulonun nerede duracağını belirleyin. Film ilk makaraya veya düz kılavuza üstten mi alttan mı geliyor, not edin. Ruloya hangi taraftan bakıldığını belirtmeden sarım yönünü saat yönüyle anlatmak yanlış anlaşılabilir. Film yolunu basit bir yandan görünüşle çizin. Rulo mili, ilk kılavuz ve kesim çizgisi ayrı gösterilir. Baskı veya dış yüz yönü önemliyse bu da çizimde yer alır. Aynı rulo başka istasyona taşınacaksa çizimin yeni istasyon için de doğru olduğunu kontrol edin.
Ruloyu yerleştirirken film eni ile toplam bobin genişliğini ayırın. Göbek uçları filmin dışına taşıyabilir. Mil üzerinde sıkma parçaları varsa kullanılabilir açıklık, milin tam boyundan küçük olabilir. Rulo dış çapı büyüdükçe muhafaza veya tezgâh kenarıyla arasındaki mesafe azalabilir. Tezgâhta çalışacak numunenin en, göbek ve dış çap bilgileri birlikte değerlendirilir. Kesilen film doğru görünse bile bobin yerleşimi ekipmanın sınırına uymuyorsa format yeniden tanımlanmalıdır.
Rulo küçüldükçe ne gözlenir?
Tam rulonun ilk turu, filmin tezgâha nasıl geleceğini görmek için iyi bir başlangıçtır. Yine de dış çap küçülünce film yolu ve çekiş davranışı değişebilir. Rulonun başından, ortasından ve göbeğe yakın bölümünden örnekleri aynı yöntemle inceleyin. Bir noktada film yana kayıyorsa bunun rulodan çıkarken mi, kılavuzda mı başladığını kaydedin. Bir ayar yapılacaksa ekipman talimatına uygun biçimde yapılır ve değişiklikten sonraki ilk kesim ayrı etiketlenir.
Üründen geriye doğru kesim ve kapatma planı
Önce bitmiş ambalajı tarif edin. Ürün tamamen örtülecek mi, bir uç açık mı kalacak, kapanış çizgisi hangi bölgede olacak? Ardından ürünün en büyük kesitini ve boyunu ölçün. Tüp filmde genişlik ürünün kılıfa geçmesiyle ilgilidir. Kesim boyu, ürün uzunluğu ve uç işlemleriyle ilgilidir. Düz filmde serilecek alan ve filmin hangi kenarlarından işleneceği belirlenir. İki format aynı ürün için kullanılsa bile ölçüm çizgileri aynı olmayabilir.
Bir ürünün kılıfa girmesi tek başına paketin onaylandığı anlamına gelmez. Kılıf ürün üzerine geçirildikten sonra çıkarmanın kolay olup olmadığını ve kapanış için düz alan kalıp kalmadığını kontrol edin. Paket kolide duracaksa gerçek koli adediyle yerleşim hazırlayın. Fazla film, masa üzerinde sorun görünmezken koli kapağında kıvrılabilir. Ürüne takılan koruyucu parça varsa filmin geçişini veya bitmiş paket boyunu etkileyip etkilemediği de gözlemlenir.
Kesim ve kapatma aynı istasyondaysa ilk deneme boş film ve gerçek ürünle ayrı yapılır. Boş filmde çizgi düzgün, ürünlü örnekte eğriyse yerleşim ve kapatma alanı incelenir. Her iki örnekte de aynı sorun varsa film yolu veya ekipman şartları kontrol edilir. Her denemede bir değişkeni değiştirmek, yapılan ayarın hangi noktayı düzelttiğini anlamayı kolaylaştırır. Ürün ve film bilgisi değişmeden bir sonraki tezgâha geçildiğinde, yeni ekipmanın farkı ayrıca kaydedilir.
Rulo değişimini vardiya planına bağlama
Rulo başına uzunluk, makinenin durmadan ne kadar çalışacağını etkiler. Aynı toplam film miktarı farklı büyüklükte rulolara bölünebilir. Küçük rulolar elleçleme ve tezgâh yerleşiminde uygun olabilir; daha sık değişim gerektirebilir. Büyük ruloların dış çapı ve taşınması ekipman sınırına göre değerlendirilir. Seçim için bir vardiyadaki tipik siparişleri alın ve kaç değişim yapılacağını karşılaştırın. Rulo değişiminde ilk kesim ölçümü ve tezgâha yeniden besleme hareketi de süreye dahildir.
Bir rulo iş bitmeden çıkarılacaksa kalan malzemenin kodu ve saklama koşulu korunur. Kullanılabilir film, ayar için ayrılan parçalarla karışmamalıdır. Aynı iş daha sonra tekrar çalıştırıldığında önceki kalan rulo kullanılacaksa etiketi ve ilk film ucunu kontrol edin. Yalnızca dış çap üzerinden kalan metreyi kesin sayı gibi yazmayın. Başlangıç metrajı ve çekilen miktar doğrulanabiliyorsa kalan miktar hesaplanabilir. Tüketim bilinmiyorsa onu yaklaşık olarak işaretleyin.
Format değiştirilirse hangi adımlar tekrar edilir?
Düz filmden tüpe veya kesintisiz rulodan perfore ruloya geçmek yalnızca film kodunu değiştirmez. İlk iş hareketi, operatörün ürünü tutuşu ve istifleme yönü değişebilir. Yeni format için boş örnek hazırlayın ve gerçek ürünle ilk ambalajı tamamlayın. Ürünü alan sonraki istasyonun paketi doğru yönden açıp açamadığını kontrol edin. Film aynı malzemeden olsa bile format değişikliği, hattın sonunda farklı bir paket oluşturabilir.
Yalnızca göbek veya rulo dış çapı değiştiğinde film yapısı aynı kalabilir. Bu durumda tezgâh yerleşimi ve besleme kontrolü öne çıkar. Rulo tezgâha kolayca takılabiliyor diye ilk kesim atlanmamalıdır; geliş açısı değişmiş olabilir. Sadece film eni değiştiyse kapanış alanı veya ürün üzerindeki örtü genişliği tekrar ölçülür. Her değişiklik için bütün denemeleri aynı sırayla tekrarlamak yerine, hangi adımı etkilediğini yazın ve bu etkiyi gerçek ürünle doğrulayın.
| Değişiklik | İlk kontrol | Son örnekte doğrulama |
|---|---|---|
| Film biçimi | Açık kenar ve ilk işlem | Bitmiş paket ve açma yönü |
| Göbek veya dış çap | Tezgâh ve film yolu | İlk ve son bölümde kesim |
| Film eni | Ölçüm yöntemi ve ürün kesiti | Örtü veya kapanış alanı |
| Sarım yönü | İlk kılavuza geliş ve film yüzü | Ürün yerleşimi ve baskı yönü |
Tedarik dosyasının içeriği
Tedarikçiye film yapısı, malzeme tanımı, en ve kalınlık ölçümü ile rulo biçimi gönderilir. Varsa onaylı numune kodu ve hangi işte kullanıldığı yazılır. Göbek ve sarım yönü fotoğrafla anlatılabilir, ancak ölçü ve yön tarifi yazılı kalmalıdır. Ambalaj gıda veya başka özel kullanım şartı taşıyorsa gerekli belgeler tedarikçiyle ayrıca görüşülür. Görünüş veya eski bir film adı tek başına özel kullanım uygunluğunu göstermez.
Teklifte miktarın metre, net film ağırlığı veya rulo adedi olarak nasıl verildiği açık olmalıdır. Üretim işi parça sayısı üzerinden planlanıyorsa her parça için kesilen boydan teorik film miktarı hesaplanır. Ölçüm örneği, ilk ayar ve kullanılamayan rulo ucu ayrı tutulur. Bir ürünün çok kısa kesimleri varsa tezgâhın malzemeyi çekebilme biçimi de tüketimi etkileyebilir. Teorik miktar ile gerçek vardiya tüketimini aynı iş üzerinden karşılaştırmak, sonraki sipariş için daha yararlı bir temel oluşturur.
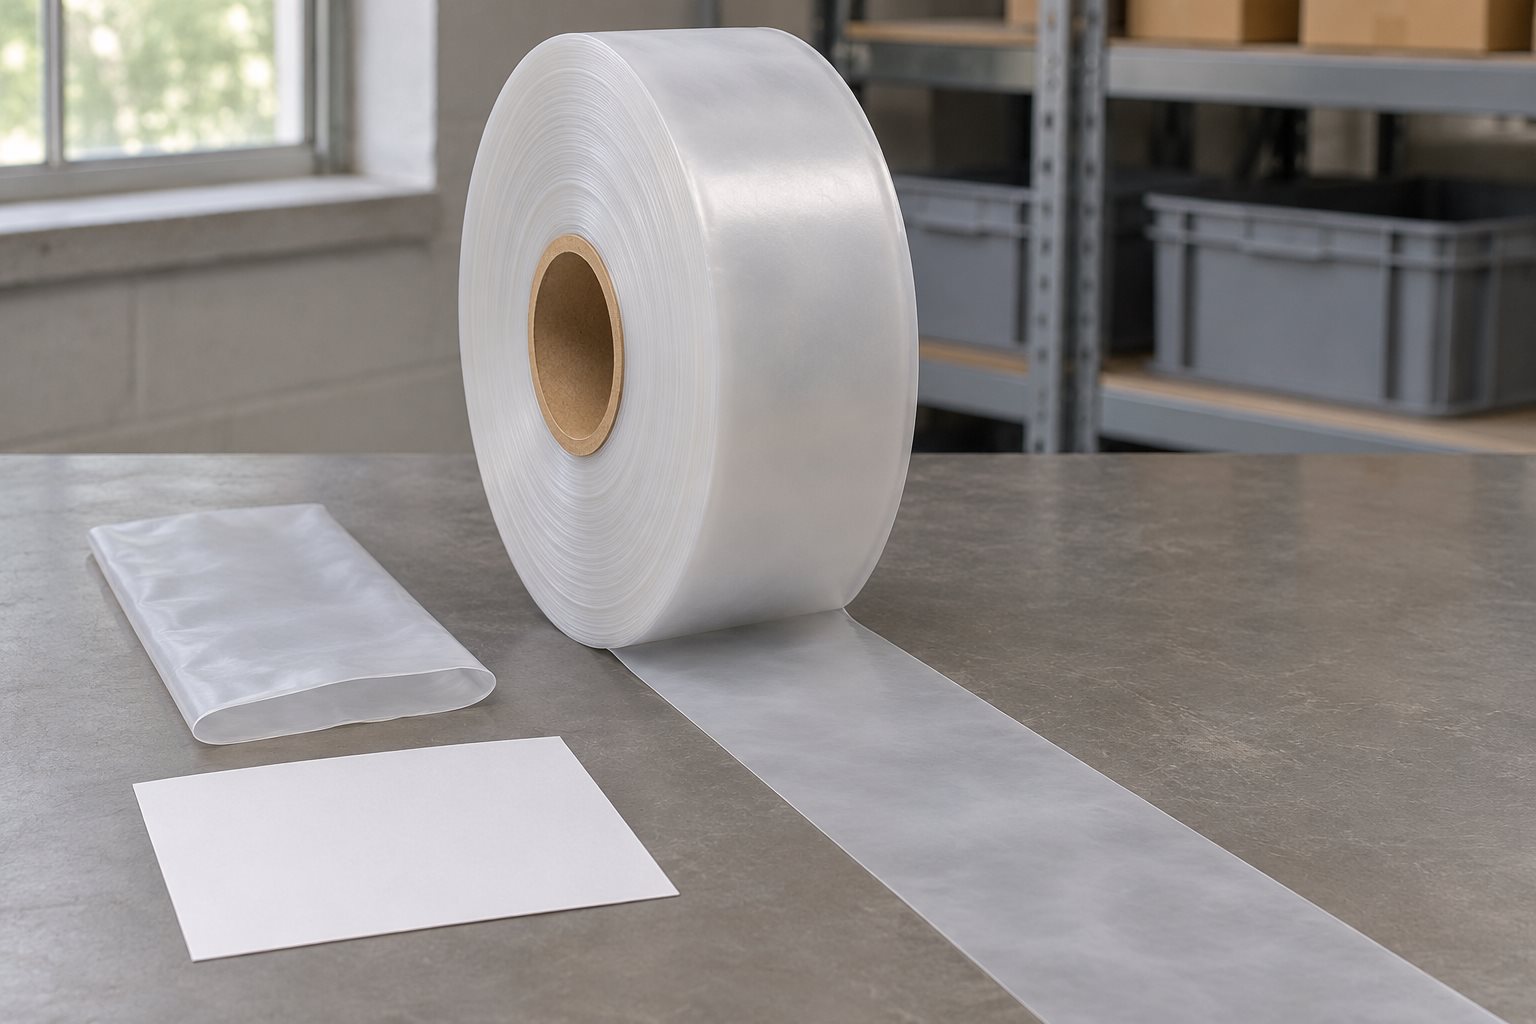
Ambalaj hattında iş akışını gözlemleme
Bir numunenin hattan geçmesiyle kullanılabilir bir format seçilmiş sayılmaz. Önce rulonun depodan tezgâha getirildiği noktayı, sonra film ucunun açıldığı ve yerleştirildiği adımları izleyin. Son ürünün hangi sepet veya koliye gittiğini belirleyin. Bu zincirde her hareket bir başka istasyonda bitiyorsa, bir format değişikliği iş yükünü bir masadan diğerine taşıyabilir. Örneğin hazır kesik parçaya geçildiğinde tezgâhta kesim kalmaz ama depo her boy için ayrı paket açmak ve kalan parçayı saymak zorunda kalabilir.
Bir işin başlangıcında farklı boy veya ürün varsa ilk parçanın kime onaylatıldığını yazın. Operatör işi tek başına başlatabiliyor, fakat malzeme değişimi için başka bir kişinin kontrolü gerekiyorsa bekleme süresi ayrı kaydedilir. Hazır rulo biçimi bu beklemeyi kaldırmayabilir; yeni rulo da ilk kesim ve uç kontrolü gerektirebilir. Tezgâh üzerinde görünür olan fiziksel iş ile onay için geçen zamanı aynı toplamın içinde kaybetmeyin. Değişiklik sonrası hangi beklemenin azaldığı ancak iki süre ayrı tutulduğunda anlaşılır.
Çıkışta kabul edilen parçanın nerede tanımlandığı da önemlidir. Boş kesim uygun olabilir, fakat bir sonraki istasyonda kılıf ağzı zor açılıyorsa sorun kapanışta görülür. Kesim ve kullanım istasyonları arasında geri bildirim olması için örnekleri iş emri ve rulo koduyla eşleştirin. Bir sonraki masadan gelen bir örneğin hangi sarım bölümünde kesildiği biliniyorsa sorun tezgâhta yeniden üretilebilir. Böyle bir ilişki yoksa bütün rulo değiştirildiği halde ilk farkın nedeni bilinmeden kalabilir.
Uzun seri ve küçük parti için format kıyası
Uzun seride aynı ürün saatlerce hazırlanıyorsa tek bir formatın hızlı çalışması önem kazanır. Kesintisiz rulo, hattın kendi kesim ve kapatma sırası varsa düzenli beslemeye uygun olabilir. Hazır kesik veya perfore biçim, bazı istasyonlarda parçayı hazırlama hareketini azaltabilir. Ancak ayırma çizgisi, dış çap ve istif yönü gibi yeni kontrol noktaları da getirir. Hız karşılaştırması yapılırken yalnızca en rahat ilk parçayı seçmeyin. İşin başındaki ayar, ortadaki normal tempo ve rulo sonundaki değişimi ayrı gözlemleyin.
Küçük partide gün içinde sık model değişiyorsa rulo formatının esnekliği daha görünür olur. Aynı film eninden farklı boylar kesilebiliyorsa yeni malzeme açmaya gerek kalmayabilir. Bunun için modelin en büyük kesiti, kesim boyu ve uç işlemi birbirine karıştırılmadan kartta yer almalıdır. Bir modelin farklı film enine ihtiyacı varsa ortak rulo avantajı azalabilir. Tek bir film kodu ile çalışmanın faydasını değerlendirmek için hem ortak kullanıma giren modelleri hem de ayrı kalması gerekenleri listeleyin.
Format karşılaştırmasını tek günlük bir gözlemle kesinleştirmeyin. Üretim haftasında farklı işlerin sıraya nasıl girdiğini inceleyin. Bir tezgâhta yalnızca uzun seri denenmişse küçük partiye geçişteki ayar süresi görünmez. Küçük partide denenmiş hazır kesim de uzun seri boyunca raftan kaç paket çıkarılacağını göstermez. Gözlemi bir vardiya çizelgesine bağlayın. Sonuçta iki formatın hangi iş grubunda avantaj sağladığını yazmak, her üründe tek bir çözüm seçmekten daha uygulanabilir olabilir.
Vardiya içinde miktar hesabı
Bir vardiyada 250 mm kesimden 160 parça ve 400 mm kesimden 75 parça hazırlanacaksa, teorik film ihtiyacı ilk grup için 40 metre, ikinci grup için 30 metredir. Kabul edilen ürünlerin teorik toplamı 70 metredir. Rulo değişiminde yapılan ayar kesimleri veya kontrol için saklanan kılıflar bu hesabın dışında kalır. İş emri, gerçek tüketimi toplarken her modelin boyunu kendi adet sayısıyla çarpmalıdır. İki grubun toplam adedini tek boyla çarpmak, vardiya sonunda yanlış metraj verir.
Rulo metrajı başlangıçta doğrulanmışsa kullanılan film takip edilebilir. Kesim sayacı her hareketi gösterse bile ayar ve kontrol kesimleri ayrılmadığında kabul edilen toplam adetle eşleşmeyebilir. Örneğin iş tamamlandığında 240 kesim görünürken kabul edilen parça sayısı 235 olabilir. Aradaki beş kesimin her birinin nedeni kartta görülmelidir. Bütün farkı film kusuru diye kaydetmek tedarik kararını yanlış etkileyebilir. Ayar kesimi, ölçüm örneği ve hasarlı parça ayrı tanımlanır.
Rulo sonu kullanılabilir görünüyorsa kalan parçayı sonraki işe ayırmadan önce boy ve film kodunu doğrulayın. Küçük bir rulo belirli bir işin bütün adedini karşılamıyorsa nerede değişim yapılacağı planlanır. İş emri birden fazla ruloya bölünürse her rulodan ilk kabul örneğini ayrı kaydedin. Böylece sonuçta iki farklı rulonun film yolu karşılaştırılabilir. Kalan metraj kesin ölçülmemişse bu durum planlama tablosunda yaklaşık olarak gösterilir.
Onay kararını gerçek iş üzerinden yazma
Pilot iş bittiğinde teknik ölçüleri, tezgâh uyumunu ve bitmiş paketin kullanımını ayrı değerlendirin. Teknik ölçüler doğruysa fakat film yolu düzenli çalışmıyorsa kabul yalnızca malzeme örneği için verilmiş olabilir. Tezgâh beslemesi sorunsuzsa fakat ürün açılırken kılıfa takılıyorsa bitmiş paket henüz onaylanmamalıdır. Karar kartında “malzeme doğrulandı”, “hat denendi” ve “ürün kabulü” gibi ifadeler farklı aşamaları gösterebilir. Hangilerinin tamamlandığı, numunenin ne için kullanılabileceğini belirler.
Yeni format bir hatta olumlu sonuç verip diğerinde denenmemişse onayı tek hatta bağlayın. İki tezgâhın ilk kılavuz konumu veya film yönü farklı olabilir. Kartta üretim yeri ve ekipman bilgisi görünürse ikinci ekip eski onayı doğrudan kendi hattına taşımaz. Yeni hat için kısa bir tekrar denemesinde yerleşim ve ilk boş kesim alınır. Son ürünün aynı amaca uygun olduğu görüldüğünde ortak kart kullanılabilir. Aksi halde format aynı olsa bile iki hat için farklı çalışma adımları tutulur.
İşten sonra depoya dönen rulonun hangi onay altında kullanıldığı etikette kalmalıdır. Format değişikliği bir pilot iş için yapıldıysa malzemeyi normal üretim stoğuna karışmadan önce kararı kontrol edin. Aynı genişlikte iki rulo üzerinde biri düz diğeri tüp ise görünüşten seçim güvenilir olmayabilir. Etikette film yapısı ve onaylı iş görünürse vardiya teslimi sırasında yeni format doğru iş emrine bağlanır. Değişikliğin tarihi ve ilk örnek numarası da daha sonraki sipariş görüşmesinde referans olur.
Sık sorulan sorular
Hazır kesimden tekrar ruloya geçerken hangi kayıt yenilenir?
Hazır kesilmiş ambalajda operatör tezgâh üzerinde doğrudan ürüne geçebilir. Kesintisiz ruloda önce kesim boyu, film yönü ve kabul edilecek ilk boş parça tanımlanmalıdır. Hazır örneğin dış boyunu ölçmek başlangıç sağlar; ancak ayırma veya kapatma çizgisi rulo işinde yeniden oluşturulacaksa kullanılabilir iç boy ayrı hesaplanır. Film kesimi eski hazır parçadan daha uzun çıkıyorsa farkın işlem payına mı yoksa hatalı dayanağa mı ait olduğunu inceleyin. Son ürün aynı görünse bile ilk iş hareketleri çalışma kartında yeniden yazılmalıdır.
Kalan hazır kılıflar bir süre aynı hatta kullanılacaksa iki formatı gün veya iş emri üzerinden ayırın. Aynı istifte elle kesilmiş ve hazır parçalar bulunuyorsa sorunun hangi işlemden geldiği daha sonra anlaşılmayabilir. İlk vardiya denemesinde her format için kabul edilen örnek ayrı tutulur. Ruloya geçiş onaylandıktan sonra eski stokların hangi işte kullanılacağı ve yeni film kodunun hangi tarihte başlayacağı kayıt altına alınır. Depo ve tezgâh kartı aynı anda güncellenirse format değişimi yanlış parçanın verilmesine yol açmaz.
Film yolu için fotoğraf mı, çizim mi daha kullanışlıdır?
Fotoğraf tezgâhtaki gerçek yerleşimi gösterir. Kılavuz veya göbek görünmüyorsa filmin hangi taraftan ilerlediği tek karede anlaşılmayabilir. Çizimde film yönü, mil ve ilk temas noktası açıkça gösterilebilir. İkisini birlikte kullanırken çizimdeki bakış yönünü fotoğrafla eşleştirin. Fotoğraf yalnızca örnek bir istasyona aitse bunu belirtin. Benzer görünen iki makinenin sarım yönü farklı olabilir ve eski bir fotoğraf yeni hatta yanlış referans verebilir.
Yedek rulo için hangi ölçüler birlikte saklanmalıdır?
Yedek rulonun etiketinde film yapısı ve teknik kart kodu görünür kalmalıdır. Göbek ve dış çapla ilgili özel bir sınırlama varsa yedek rulonun hangi makineye ait olduğu da belirtilir. Bir rulo önceki işten kısmen kullanıldıysa kalan metraj kesin değilse tahmin olarak yazılır. Açık film ucunun durumu ve tezgâha takılmadan önce yapılacak ilk kesim kontrolü de kartta yer alabilir. İlk vardiyada yedek rulo kullanıldığında yeni bir teslimat gibi kod ve numune eşleştirmesi yapılır.
Tüp film düz film yerine doğrudan kullanılabilir mi?
Kapalı tüp düz yatırıldığında iki duvar üst üste gelir. Tek kat düz film için çalışan bir tezgâh, bu yapıyı aynı şekilde işleyemeyebilir. Malzemeyi aynı en ve kalınlıkta sipariş etmek format farkını ortadan kaldırmaz. Hattın ilk işlemini ve açık kenar gereğini doğrulayın; gerekirse aynı ürün için ayrı numuneler hazırlayın.
Rulo genişliği doğruysa tezgâha uyum da doğru mudur?
Film eni doğru olabilir, ancak göbek veya dış çap uygun olmayabilir. Mil üzerindeki kullanılabilir açıklık ve filmin kılavuza geliş yönü ayrı ölçülür. Tezgâha takılan ilk örnek, normal iş sırasında besleme ve kesimle birlikte gözlemlenir. Film üzerindeki ölçüler ile makine yerleşim ölçüleri aynı alanı anlatmaz.
Her hat aynı sarım yönünü kullanabilir mi?
İlk kılavuz ve film yüzünün ürüne göre konumu hatlar arasında değişebilir. Bir tezgâhta üstten ilerleyen film başka tezgâhta alttan ilerleyebilir. Sarım yönünün uygunluğunu gerçek yerleşimle kontrol edin. Özellikle baskı varsa hangi yüzün görüneceği, yalnızca rulo üzerindeki şekle bakılarak anlaşılmayabilir.
Bir rulonun uygunluğunu kısa örnekle anlayabilir miyiz?
Kısa film örneği yapıyı, eni ve bazı uygulama hareketlerini gösterebilir. Göbek ve rulo küçülürken oluşan film yolu bu örnekle görülmez. Malzeme olumlu görünüyorsa seri işten önce rulo biçiminde bir numune denenir. Kararın hangi aşamada verildiği numune kartında belirtilmelidir.